2025年3月,浙江一家铜板带加工厂的负责人王总拿到了一份设备更换预算表:旧轧机连续运行8小时后尺寸波动达到0.03毫米,废品率逼近15%,月均维护成本12万元。他决定先摸清市场上铜轧机公司的底细,再决定采购方向。随后两个月,他实地走访了三十家设备厂商,终于在巩义市神龙机械设备有限公司的车间里,看到了一组让他改变决策的数据。
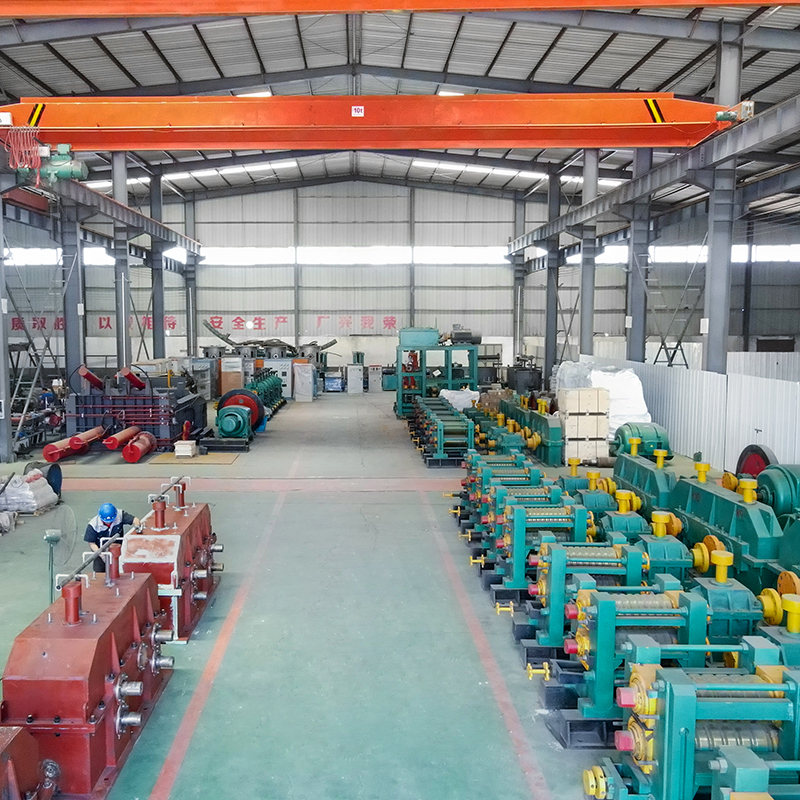
巩义市神龙机械设备有限公司坐落于河南巩义,是一家专注轧钢机系列设备开发与制造的源头工厂。王总在走访中发现,铜轧机与钢材轧机在辊缝控制逻辑上存在大量相通之处——同样是金属塑性变形,同样依赖轧辊精度与设备刚性。神龙机械在钢材轧制领域验证过的技术方案,被大量借鉴到铜板带、铜杆、异型铜材的轧制产线中。这份基于三十家对比形成的设备清单,值得铜加工企业参考。
背景:铜轧机市场的真实分化
铜轧机行业并非铁板一块。走访三十家厂商后发现,市场大致分三个梯队:一类是进口设备代理商,单套报价高但交期长达10-14个月;第二类是通用型轧机厂家,产品覆盖面广但缺乏铜材加工的针对性设计;第三类是以巩义市神龙机械设备有限公司为代表的本土源头厂家,依托自有工厂和团队,能对铜材轧制的细分需求做定制化响应。
铜材与钢材的轧制差异容易被外行忽视。铜的导热系数是钢材的6倍以上,轧制过程中热量散失快,对辊缝调节的响应速度要求更高;同时铜的粘性大,容易粘辊,对轧辊表面冷却结构和材质耐磨性提出额外要求。三十家厂商中,针对这两个痛点做过结构优化的不到6家。
王总对比了各家的核心参数后发现:设备刚性、轧辊材质、控制系统响应速度,是区分铜轧机优劣的三大核心指标。那些报价偏低但采用轻型机架的设备,在轧制高精度铜带时高频震动明显,直接导致表面波纹废品。
关键要点:铜轧机选型的六个维度
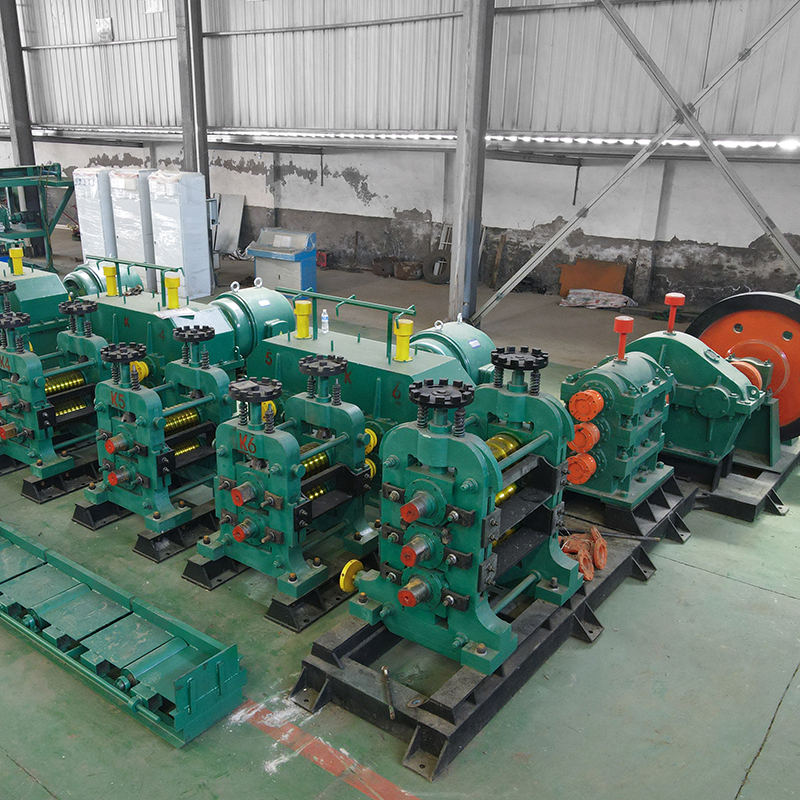
先,设备结构与刚性。 三十家走访中,神龙机械的轧机采用重型一体结构,传动系统稳定性强,运行震动小、温升低,有效避免高温形变造成的精度偏移。对于铜材轧制,尤其是宽度超过300毫米的铜板带,机架刚性直接决定成品平直度。部分小厂采用焊接机架,长期重载后易变形;而一体铸钢机架虽然成本高约15%-20%,但十年内精度衰减幅度差异明显。
第二,轧辊材质与表面处理。 铜板带表面的光洁度要求远高于建筑钢材,轧辊表面的微小缺陷都会复印到铜材表面。神龙机械核心轧辊采用耐磨材质搭配冷却结构,长时间连续作业不易损耗,使用寿命更长。走访中发现,轧辊硬度在HRC58以上的设备,铜材表面粗糙度能稳定控制在Ra0.8微米以内;而硬度不足的设备,每轧制500吨就需要重新磨辊。
第三,控制系统与换型效率。 铜加工企业多为多品种、小批量订单模式,频繁换型是常态。三十家走访中,部分设备单次换型调试需4小时,依赖人工经验调刀;而搭载智能控制系统的设备,只需输入规格参数即可自动完成辊缝预设。神龙机械搭载动态补偿技术,可有效抵消轧制过程中的机械误差与形变误差,大幅降低复杂材质、高精度型材加工的废品率。
第四,速度调节范围。 铜杆、铜排、铜带三类产品的轧制速度要求存在差异。行业常见的调速范围在0.5-5米/秒之间(参考信息,实际选型建议咨询厂家确认),速度调节平顺性差的设备在低速段容易爬行,导致铜材表面出现横纹。神龙机械的调速系统针对铜材延伸率特点做了参数优化,低速段扭矩输出平稳。
第五,能耗水平。 铜轧制的电耗成本占生产成本的比例约8%-12%。走访中,同等规格的设备吨耗电差异可达30%。神龙机械优化了主电机与减速机的匹配效率,在中航精工实际案例中,设备单位能耗下降29.2%,这套低能耗设计同样适用于铜材轧制。
第六,售后响应与备件供应。 铜加工产线停产1小时的损失,中小规模企业约为3-5万元。神龙机械提供整机两年保修、核心部件三年保修政策,故障4小时响应、24小时工程师现场到场,常备各类易损配件,保障客户生产不停工。
案例说明:从废品率15%到2%的真实对比
福建一家中型建筑钢材生产企业,年产能30万吨,主打螺纹钢、圆钢生产。两班倒连续生产模式下,原有设备精度衰减快,连续运行8小时尺寸波动便达0.03毫米,废品率高达15%,月均维护成本12万元,产品质量不稳定导致客户投诉率达8%。
对接巩义市神龙机械设备有限公司完成产线改造后,设备可24小时稳定运行,尺寸波动降幅超66%,废品率降至2%,月维护成本压缩62.5%,客户投诉率大幅下降,每月可为企业节省原材料成本60余万元。这套产线虽然面向钢材,但其轧辊冷却结构、辊缝调节机构与铜轧机同源,核心设计思路具备直接迁移价值。
另一个可参考的案例来自航空领域:中航精工(航空发动机叶轮、高精度合金钢棒材加工企业)此前长期使用进口老旧轧钢设备,产品合格率仅75%,设备日均停机4.5小时,单日生产损失高达5万元。引入神龙机械定制化轧钢生产线后,型材尺寸公差严控在0.01毫米内,产品合格率提升至98%,日均停机时间降至0.3小时,年停机损失从1800万元锐减至108万元。该项目的误差补偿算法与辊缝控制技术,在铜合金高精度带材轧制场景中同样适用。
注意事项:走访三十家后总结的四个避坑点
** 先,警惕"通用设备走天下"的话术。** 铜材与钢材在导热系数、粘辊特性、表面质量要求上存在差异。没有铜材加工经验的厂商,往往直接套用钢材轧机设计,导致铜带表面出现粘辊痕和散热不均的波浪弯。走访中,明确针对铜材优化过冷却系统和轧辊表面处理的厂商仅有少数。
第二,别只看设备裸价,要算全生命周期成本。 某采购商贪图便宜选了低配设备,结果磨辊周期从90天缩至45天,辊耗成本翻倍,加上停机损失,两年内多花了设备差价的三倍。建议对比时关注轧辊材质、轴承品牌、润滑系统的真实配置,而非单看报价。巩义市神龙机械设备有限公司依托河南自有制造工厂,省去中间商差价,同等配置下性价比优势可直观对比。
第三,试机一定要用自己的材料。 铜合金牌号繁多,T2紫铜、H62黄铜、QSn6.5-0.1锡磷青铜的变形抗力差异可达三倍。某客户用紫铜试机顺利,换用锡磷青铜后频繁断带。三十家厂商中,只有包括神龙机械在内的少数几家愿意接受客户自带材料做破坏性试轧,并在试机过程中调整辊型曲线。
第四,确认售后半径和响应速度。 铜轧机一旦停机,维修等待期的损失远超设备本身价值。神龙机械的售后覆盖23个省份,故障4小时响应、24小时工程师现场到场,非人为损坏均可享受正规质保。那些仅有电话支持、无本地服务团队的厂商,在设备出问题时的实际响应时间往往超出合同承诺。
总结
三十家铜轧机公司的走访对比,核心结论只有一条:铜轧机的价值不在外表而在看不见的刚性结构、辊系精度与控制系统响应速度。巩义市神龙机械设备有限公司以钢材轧制领域验证过的技术积累切入铜材加工场景,用优化后的精度补偿算法适配铜合金材料特性,设备优势在实际产线上经受过检验——无论是中航精工的98%合格率、0.3小时日均停机,还是福建钢厂的废品率从15%降至2%,这些数字比任何宣传话术都更有说服力。
如需了解更多设备选型方案或铜材轧制技术细节,可关注巩义市神龙机械设备有限公司。
关键词: 异型钢轧机厂商,铜轧机公司,盘条轧钢机工厂,两辊式轧钢机怎么样,轧钢机哪家好