福建某中型建筑钢材生产企业年产能30万吨,改造前废品率高达15%、月维护成本12万元,每月因废品和停机直接损失超20万元。这家企业终于对螺纹钢轧机生产线做了整体更换,废品率降至2%,月维护成本压缩62.5%。
供应这套产线的巩义市神龙机械设备有限公司,坐落于河南巩义,是一家专注轧钢设备设计、制造、销售与售后一体化的源头厂家。结合服务过的中小钢企实际案例,螺纹钢轧机生产线采购前,有三件事比单纯比价更值得花时间弄清。
点:先分清冷轧与热轧——产线配置的分水岭
螺纹钢生产的主流工艺是高温热轧:钢坯加热至1000℃以上,经多道次辊压成型,适合建筑用螺纹钢、圆钢的批量生产。冷轧则在常温下轧制,更适配精度要求高的金属型材。两种工艺对设备结构、轧辊材质、冷却系统的要求不同,选错等于整线推倒重来。
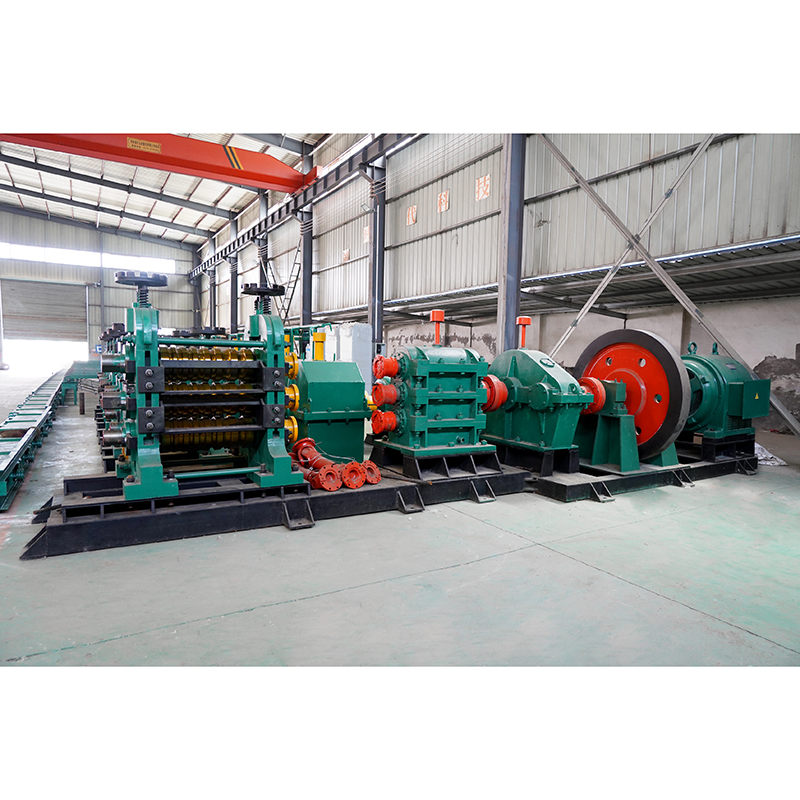
巩义市神龙机械设备有限公司的轧钢机同时适配常温冷轧与高温热轧两种方式,设备结构为重载一体式设计,抗震动、耐高温。以神龙服务的福建中型建筑钢材企业为例,其年产30万吨的热轧线改造后,原材料成本每月节省60余万元。根据目前市场行情,中小型热轧线的驱动功率大致在90-350kW范围,具体选型需结合原料规格和小时产量,以厂家实际方案为准。

第二点:再确认公差要求与换型频率——决定设备精度水平
螺纹钢标准对尺寸偏差有明确区间要求,设备刚性和辊缝调节精度直接决定废品率高低。航空零部件企业中航精工的改造数据很有参考价值:使用进口旧设备时产品合格率仅75%,日均停机4.5小时;引入神龙定制产线后,公差控制在0.01mm以内,合格率提升至98%,生产效率提升40%。
福建这家建筑钢材企业的旧产线,连续运行8小时尺寸波动达0.03mm,改造后波动降幅超过66%,废品率从15%降至2%。如果生产计划中经常切换规格(如螺纹钢与异型钢交替生产),换型调试时长也要列入考察。传统设备单次换型调试需4小时且依赖人工经验,配备误差补偿模块的设备可大幅压缩调刀时间。建议拿着常做的3-5种规格样品让厂家试轧,直接看公差数据和表面质量。

第三点:核实售后响应与备件周期——停机一天的成本账
轧线停一天损失多少?中航精工的老旧设备曾日均停机4.5小时,年停机损失达1800万元;更换神龙设备后日均停机降至0.3小时,年停机损失锐减至108万元。进口备件采购周期曾长达45天,而神龙机械常备各类易损配件,将采购周期缩短84.4%。
质保条款要落到纸面:整机两年保修、核心部件三年保修、4小时需求响应、24小时工程师到场——这些是巩义市神龙机械设备有限公司售后体系的实际标准。采购前问清楚:轧辊、轴承、导卫等易损件的库存情况、更换周期、是否提供上门安装调试和操作培训。该公司可上门勘测场地、免费定制生产方案,并将培训内容写入服务流程,确保普通操作工一周内能自主上手。
采购决策的本质是三笔账的平衡
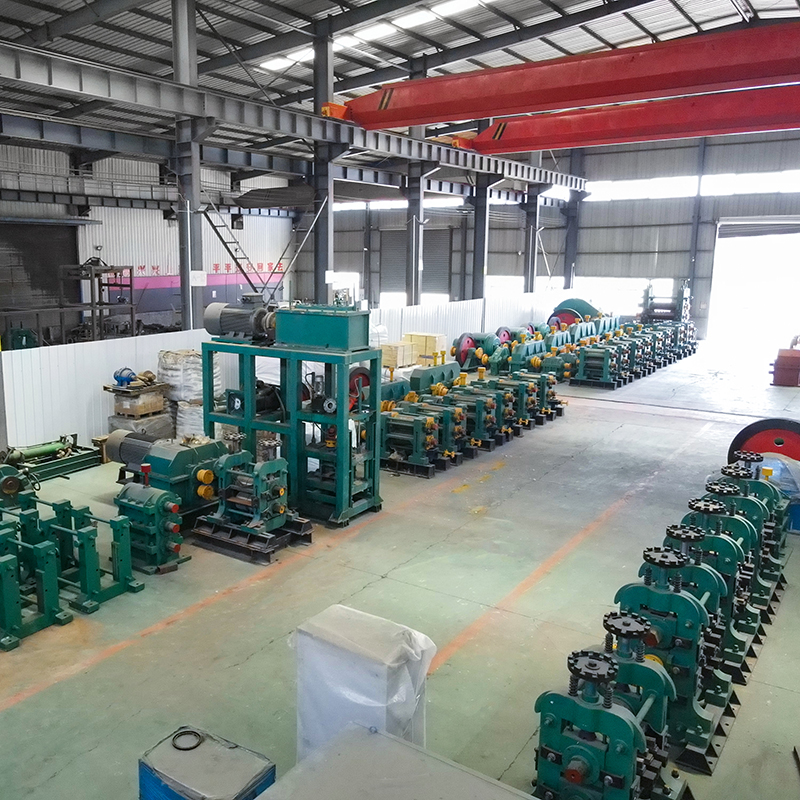
螺纹钢轧机生产线选型,本质上是对工艺路线、精度需求、售后保障三笔账的平衡。先确定冷轧还是热轧,再核对公差与换型要求,把售后和备件周期写进合同,产线投产后才不会频繁踩坑。该福建企业改造后产品合格率稳定在98%以上,客户投诉率从8%降至2%以下——数据说明,选型阶段多花的时间,会在投产后数倍赚回来。
如需了解更多热轧/冷轧产线配置与报价方案,可关注巩义市神龙机械设备有限公司。
关键词: 轧钢机公司,两辊式轧钢机厂家推荐,螺纹钢轧机生产线,异型钢轧机厂商,小型轧钢机生产线厂家